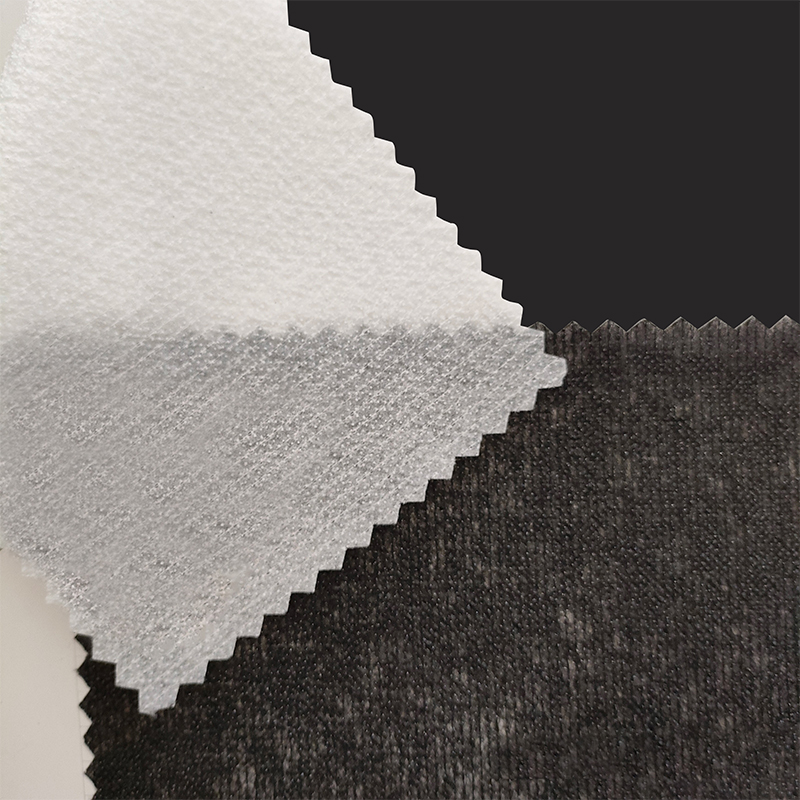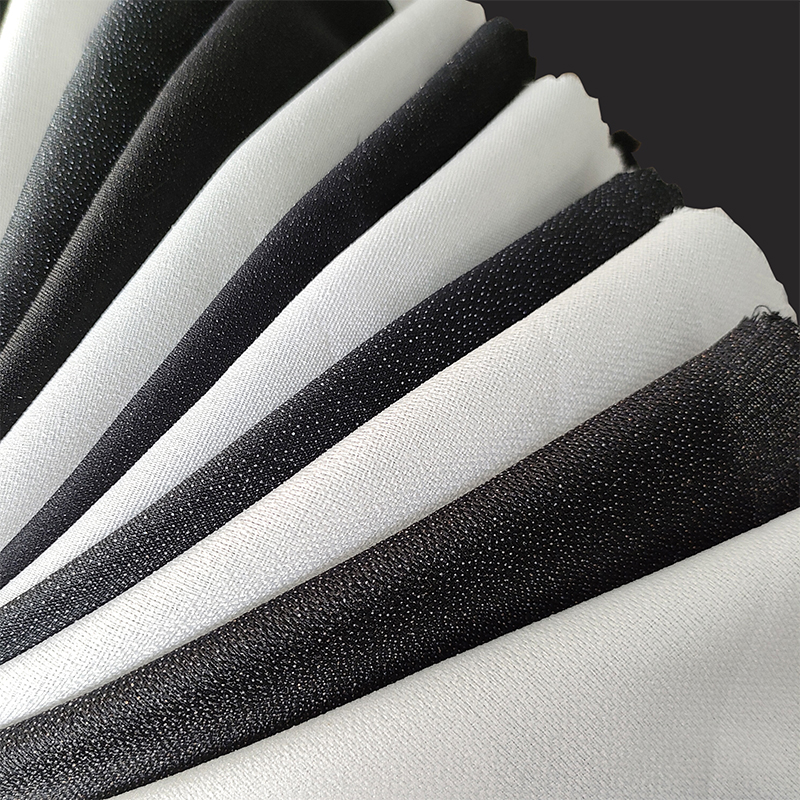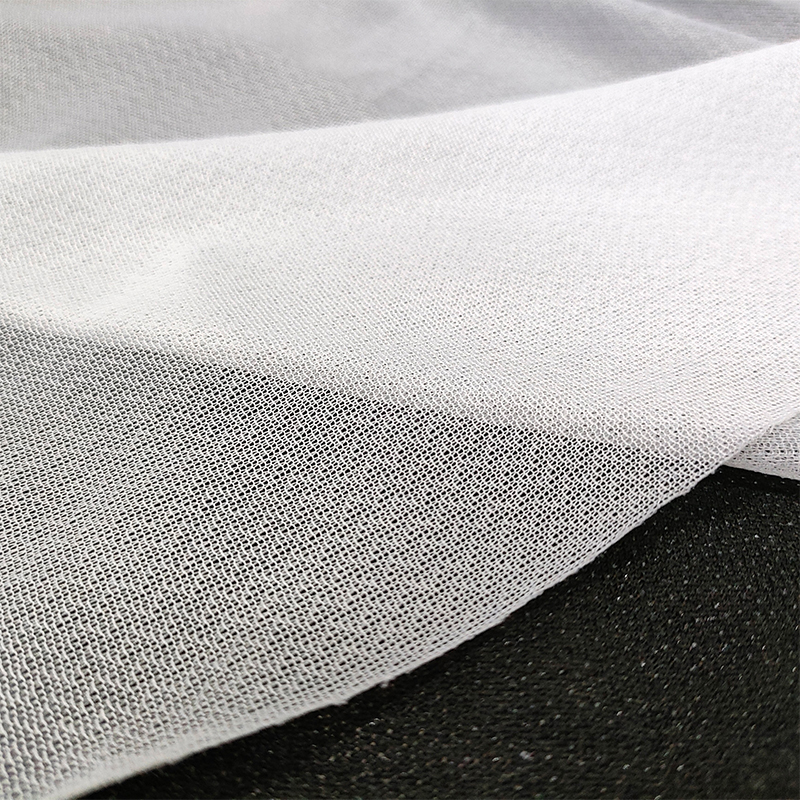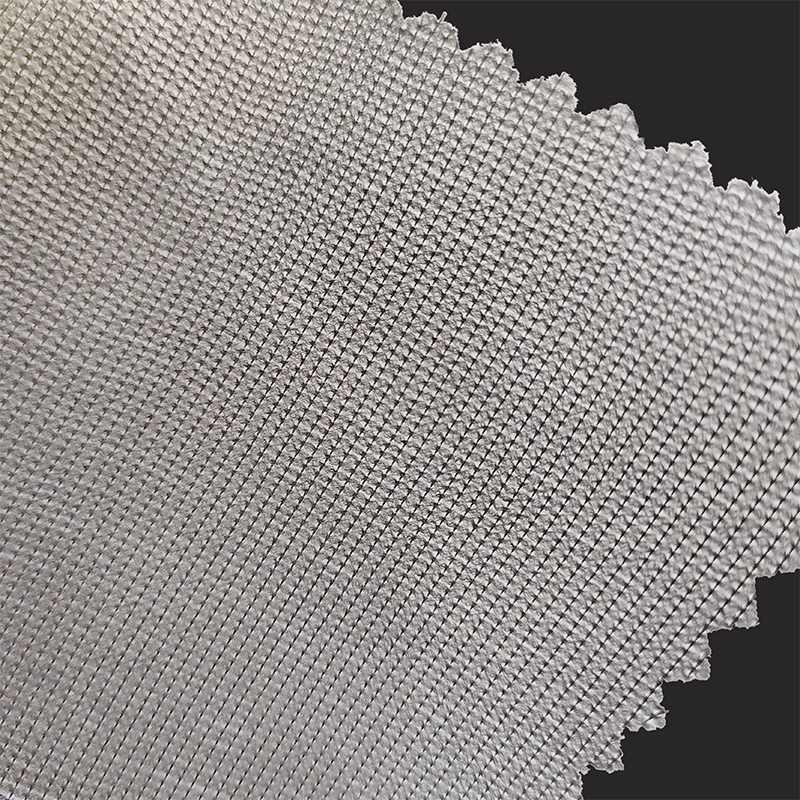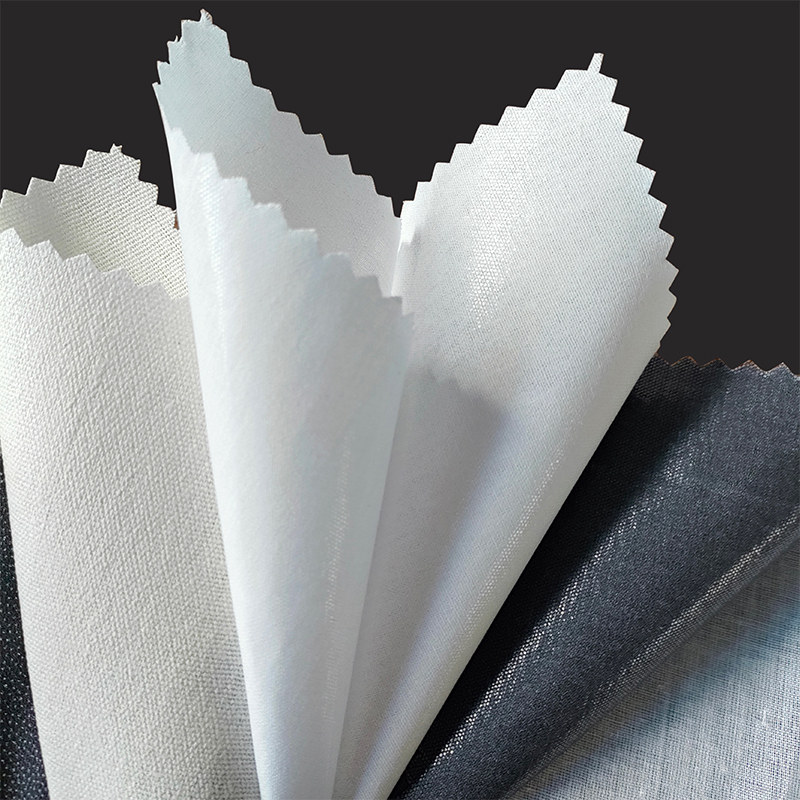
Interfodera non tessuta è il tessuto di rinforzo più utilizzato nella produzione di indumenti commerciali. Stabilizza i tessuti esterni, controlla il drappeggio e mantiene la forma nonostante l'usura e i lavaggi ripetuti, il tutto a una frazione del costo delle interfodere tessute. A differenza dei materiali tessuti che richiedono la preparazione del filato, la tessitura e la finitura, l'interfodera non tessuta viene prodotta direttamente da reti di fibre, rendendola più leggera, più veloce da reperire e uniforme in ogni direzione.
La scelta dell'interfodera non tessuta influisce direttamente sull'aspetto, sulla sensazione e sulle prestazioni di un capo durante la produzione. La scelta del peso, del metodo di incollaggio o del sistema adesivo sbagliati può causare bolle, trasparenza, rigidità o delaminazione. Questa guida spiega i principali tipi di interfodera non tessuta, come abbinarli al tessuto esterno e all'uso finale e cosa verificare durante la fusione in modo da poter scrivere le specifiche con sicurezza.
Che cos'è l'interfodera non tessuta?
L'interfodera non tessuta è un foglio piatto e flessibile costituito da fibre in fiocco o filamenti che vengono legate insieme mediante processi meccanici, termici o chimici invece di essere tessute o lavorate a maglia. Le fibre vengono prima disposte in una rete sciolta, quindi consolidate per ottenere lo spessore e la densità richiesti. Il poliestere è la materia prima più comune per la sua stabilità dimensionale e resistenza ai lavaggi; vengono utilizzati anche poliammide, viscosa e cotone riciclato per requisiti specifici di sensazione al tatto e di sostenibilità.
La differenza fondamentale rispetto all'interfodera tessuta sta nella struttura:
- Interfodera tessuta ha fili di ordito e di trama intrecciati, che gli conferiscono un'elevata resistenza alla trazione ma creano anche una direzione delle venature. Si comporta diversamente in sbieco rispetto alla fibra diritta.
- Interfodera non tessuta non ha direzione delle venature. Le sue proprietà sono quasi isotrope, il che significa che il rinforzo si comporta allo stesso modo indipendentemente dall'angolo di taglio.
Questa isotropia è un vantaggio pratico. I pezzi del cartamodello possono essere annidati più vicini tra loro, non c'è rischio di distorsione durante la fusione e i bordi tagliati non si sfilacciano all'interno dell'indumento. Il compromesso è che l'interfodera non tessuta generalmente ha una tenacità e un allungamento inferiori rispetto a una struttura tessuta comparabile, quindi non è consigliata per aree soggette a stress continuo elevato a meno che non sia specificato un tipo di non tessuto rinforzato come Stitch Bond o PP-TPU.
Per le applicazioni fusibili, l'interfodera non tessuta è rivestita con un adesivo termoplastico come poliammide (PA), poliestere (PES) o etilene-vinilacetato (EVA). L'adesivo si scioglie durante la fusione e si fissa sul tessuto esterno. Poiché il tessuto di base è uniforme, i punti adesivi si distribuiscono uniformemente su tutta la superficie, riducendo così la possibilità di segni visibili sul tessuto frontale rispetto ai substrati tessuti irregolari.
Principali tipi di interfodera non tessuta
Diversi percorsi di produzione creano comportamenti di interlining molto diversi. Cinque tipologie dominano oggi l’industria dell’abbigliamento:
1. Interfodera non tessuta con legame chimico
Le fibre vengono spruzzate o saturate con un legante acrilico o in lattice, quindi essiccate e polimerizzate in un forno. Il legante blocca insieme le fibre nei punti di incrocio. Questo metodo produce un'interfodera morbida ed elastica con un eccellente drappeggio, motivo per cui viene spesso utilizzato nei colletti delle camicie, nei polsini e nei corpetti di abiti leggeri. Può essere prodotto con un sistema legante a base acqua che mantiene basse le emissioni di COV e accetta bene il rivestimento a punti per le versioni fusibili.
2. Interfodera non tessuta Thermo-Bond
L'interfodera non tessuta Termolegame utilizza fibre bicomponenti a basso punto di fusione che si ammorbidiscono e si fondono quando riscaldate in un forno a circolazione d'aria o su una calandra riscaldata. Non viene aggiunto alcun legante chimico, quindi il risultato è eccezionalmente pulito, uniforme e dimensionalmente stabile. Questo tipo ha una mano leggermente più nitida rispetto al legame chimico, rendendolo un ottimo candidato per frontali strutturati, cinture e parti di capispalla che devono trattenere una piega. Inoltre, resiste meglio al lavaggio a secco rispetto ad alcuni tessuti legati con lattice.
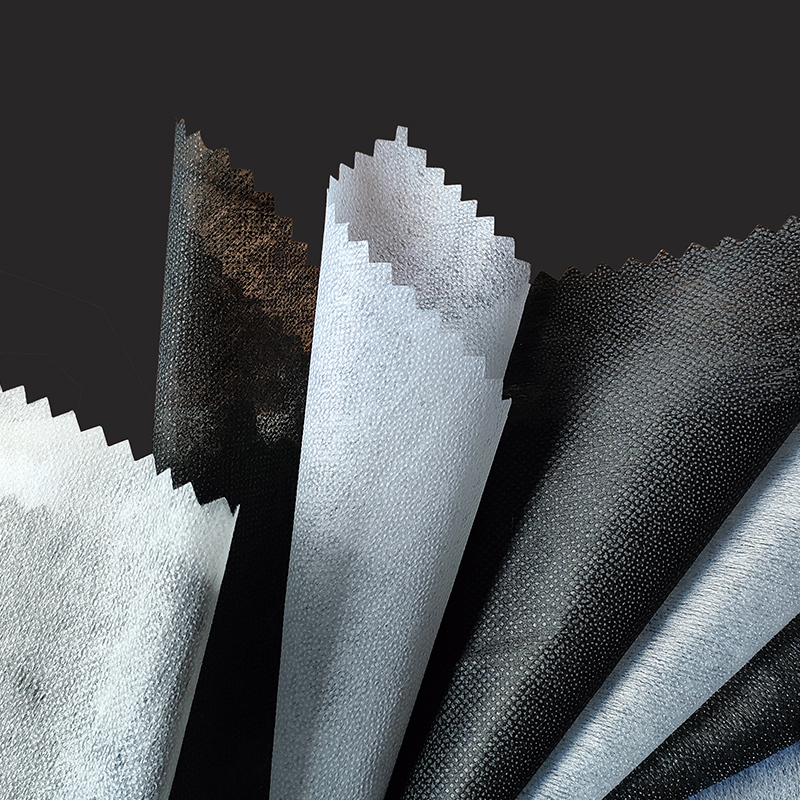 Fodera non tessuta Thermobond per parti di indumenti strutturati Questa interfodera non tessuta termofusa utilizza fibre bicomponenti a basso punto di fusione per una mano pulita e uniforme e stabilità dimensionale. Si adatta a frontali strutturati, cinture e capispalla e offre una migliore resistenza al lavaggio a secco rispetto ai nastri legati in lattice. Visualizza il prodotto →
3. Interfodera non tessuta Stitch-Bond
Una rete di fibre è rinforzata da un sistema di punti in ordito che attraversano la rete. I punti forniscono un'elevata resistenza alla trazione e un recupero elastico che un tessuto puramente accoppiato non può ottenere. L'interfodera Stitch-Bound è una scelta affidabile per maglieria, tessuti jersey e indumenti con aspettative di elasticità, poiché si muove con il tessuto e ritorna alla forma senza distorsioni permanenti.
4. Interfodera non tessuta PP Spunbond
I filamenti continui di polipropilene vengono estrusi, disposti in una rete casuale e legati tramite calore e pressione. Il polipropilene spunbond è resistente per il suo peso, naturalmente resistente all'acqua e alla maggior parte delle sostanze chimiche. È ampiamente utilizzato in capispalla, berretti, abbigliamento sportivo e abbigliamento da lavoro industriale dove è necessario un rinforzo rigido e resistente senza la maggior parte delle tele di pelo intrecciate.
5. Interfodera elastica in PP-TPU
Si tratta di un composito di base non tessuta di polipropilene combinato con film di poliuretano termoplastico (TPU) o filamenti elastici. Fornisce un allungamento controllato in una o entrambe le direzioni, quindi recupera senza cedimenti. L'interfodera elastica in PP-TPU è specifica per cinture, scollature, aperture delle maniche e abbigliamento sportivo in cui la cucitura deve allungarsi con il corpo e scattare indietro in modo pulito.
| Digitare | Metodo di legame | Peso tipico | Le migliori applicazioni |
|---|---|---|---|
| Legame chimico | Legante acrilico o lattice | 25–80 g/m² | Camicie, vestiti, camicette |
| Thermo-bond | Fusione di fibre a basso punto di fusione | 30–120 g/m² | Fronti strutturati, cinture |
| Cucitura | Punti a maglia indemagliabile | 60–180 g/m² | Maglieria, capi elasticizzati |
| PP spunbond | Incollaggio termico della calandra | 40–150 g/m² | Capispalla, berretti, indumenti da lavoro |
| Elastico in PP-TPU | Film in TPU o laminazione elastica | 70–200 g/m² | Cinture, abbigliamento da performance |
Fodera non tessuta fusibile e non fusibile: quale ti serve?
La risposta breve: se la tua linea di produzione è dotata di una pressa di fusione e il tessuto esterno può tollerare il calore e la pressione, scegli fusibile. Se lavori con tessuti sensibili al calore come alcuni sintetici o sete con perline, o se l'indumento richiede la massima traspirabilità, scegli quelli non termoadesivi (cucibili).
L'interfodera fusibile non tessuta porta un rivestimento di adesivo termoplastico su un lato. Durante la fusione a 140–160°C, 2–4 bar di pressione e 12–18 secondi, l'adesivo si scioglie e unisce la fodera interna al tessuto esterno. L'adesione è istantanea e uniforme, il che accelera notevolmente la produzione e riduce i costi di manodopera rispetto alla cucitura dell'interfodera in posizione.
L'interfodera non fusibile non ha adesivo. È cucito al tessuto come uno strato separato, mediante una cucitura o una trapuntatura allentata. L'interfodera cucita è la scelta più sicura quando il tessuto esterno ha un rivestimento, una superficie termoplastica o una trama delicata che verrebbe schiacciata o sciolta dal processo di fusione. Viene utilizzato anche nell'alta moda dove l'artigiano vuole il massimo controllo sulla struttura del capo.
| Fattore | Fusibile | Non fusibile |
|---|---|---|
| Adesivo | Rivestimento a punti in PA, PES, EVA o TPU | Nessuno |
| Applicazione | Pressa per fusione a calore e pressione | Cucire o trapuntare |
| Velocità | Alta, adatta alla produzione in serie | Basso, ad alta intensità di manodopera |
| Meglio per | Cotone, misto lana, tessuti sintetici | Sete trasparenti, tessuti spalmati, couture |
| Limitazione | Il calore può irrigidire o segnare alcuni tessuti | Aggiunge tempo di cucitura; può arricciarsi se non abbinato |
Nella pratica commerciale, l'interlining non tessuto fusibile rappresenta la maggior parte del volume perché le presse per fusione sono già attrezzature standard nella maggior parte delle fabbriche di abbigliamento. Conservare una piccola scorta di controfodera non fusibile per la realizzazione di campioni e per tessuti speciali che non tollerano il calore.
Come selezionare la giusta interfodera non tessuta
La selezione inizia con il tessuto esterno e termina con una prova di fusione. Esegui questi cinque controlli in ordine:
- Abbina il peso. Pesare il tessuto esterno in grammi per metro quadrato (gsm). Un'interfodera non tessuta leggera o di peso medio dovrebbe in genere rappresentare il 30-60% del peso del tessuto esterno per un rinforzo morbido. Per le aree strutturate come colletti e polsini, arrivare fino al 70-100%. Per un tessuto esterno da 120 g/m², solitamente è sicura una fodera interna da 40–70 g/m²; per un tessuto per capispalla da 250 g/m², considera 100–180 g/m².
- Definire la destinazione del drappeggio. Un colletto a cupola croccante necessita di un'interfodera con legame termico o chimico con una finitura solida. Una camicetta morbida e fluida necessita di un'interfodera con legame chimico leggero. Tieni la fodera contro il tessuto esterno e lasciala cadere in modo naturale; la combinazione dovrebbe muoversi come uno strato, non combattersi a vicenda.
- Conferma i parametri di fusione. Le controfodere non tessute fusibili standard realizzate da produttori affermati fondono bene a 140–160°C, 2–4 bar, 12–18 secondi. Se la tua pressa di fusione funziona a una temperatura inferiore o a un ciclo più breve, chiedi al tuo fornitore una variante di adesivo a bassa temperatura.
- Prova per barrato e trasparente. Posiziona un campione fuso davanti a una scatola luminosa. Nessun punto adesivo dovrebbe essere visibile sul viso. Quindi sbucciare la controfodera a mano dopo che si è raffreddata; il tessuto della calotta dovrebbe strapparsi o allungarsi prima che il legame adesivo si stacchi.
- Verificare il comportamento di lavaggio. Fondi i campioni e sottoponili a un ciclo di lavaggio regolare alla temperatura utilizzata dal cliente. Misura la delaminazione, il gorgogliamento e il ritiro. Se l'interfodera si restringe più del 2% mentre l'esterno si restringe solo dello 0,5%, l'indumento si arriccia sulle cuciture.
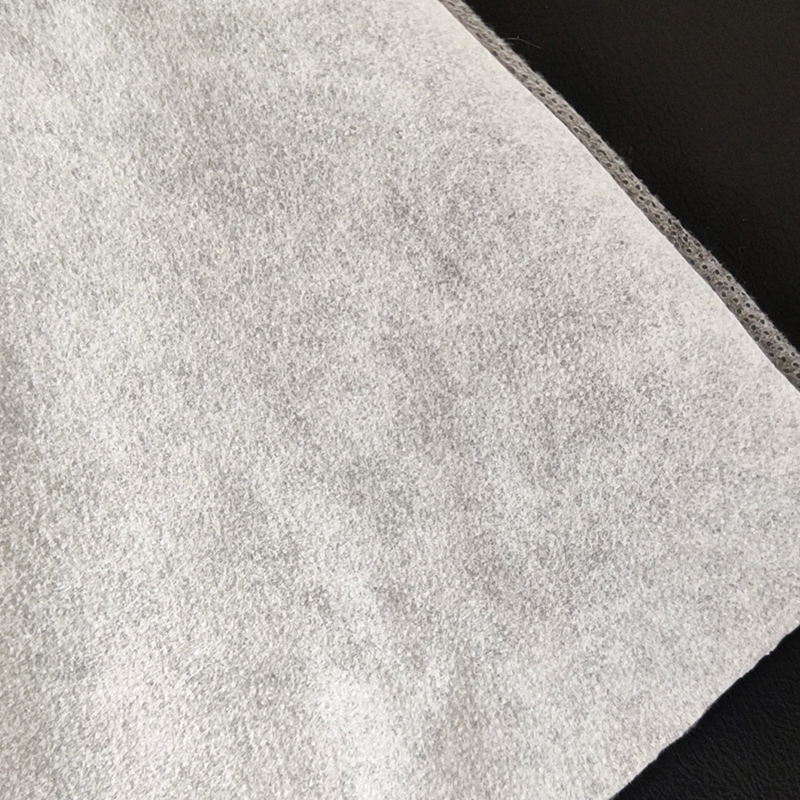 Fodera elastica in PP TPU per tessuti elasticizzati Questa interfodera in maglia leggera si abbina a tessuti elasticizzati di peso medio come leggings e reggiseni sportivi, offrendo elevata elasticità, buon recupero e forte tenuta: utile quando si seleziona l'interfodera per indumenti sportivi che devono muoversi con il tessuto esterno. Visualizza il prodotto →
Non saltare la prova di fusione. I produttori forniscono le impostazioni consigliate, ma ogni tessuto esterno ha la propria chimica superficiale, porosità e recupero dell'umidità. È sufficiente una prova di 30 centimetri per verificare se la controfodera e il tessuto sono compatibili prima di impegnare un intero lotto di produzione.
Applicazioni chiave nella produzione di indumenti
L'interfodera non tessuta è presente in quasi tutte le categorie di indumenti, ma i requisiti prestazionali cambiano con l'uso finale.
Camicie e camicette
Colletti, polsini, abbottonature e supporti per bottoni richiedono una fodera interna fresca e stabile che mantenga la sua forma anche dopo il lavaggio. Le interfodere non tessute termoadesive e chimiche nella gamma da 40 a 80 g/m² sono la scelta standard. L'interfodera deve resistere al restringimento, perché un colletto che si restringe più velocemente del corpo della camicia si arriccia sulle punte.
Abiti, giacche e cappotti su misura
I pannelli frontali e i risvolti utilizzano tradizionalmente l'interfodera in pelo intrecciato, ma le versioni non tessute sono sempre più specifiche per costruzioni a mezza tela e a fusione totale. Un tessuto non tessuto termolegato con grammatura di 90–140 g/m² fornisce la sostanza necessaria per un rotolo di risvolto senza il costo più elevato delle miscele di lana tessute. Per l'area del torace, viene utilizzato il tessuto non tessuto con cucitura per mantenere il recupero durante l'uso.
Maglieria e Maglioni
Scollature, giromanica e cuciture sulle spalle nella maglieria necessitano di un'interfodera che si estenda con il tessuto e si riprenda senza cedimenti. Le fodere elastiche Stitch-bond e PP-TPU sono preferite in questo caso perché tollerano lo stress multidirezionale e non si arricciano quando la maglia viene cucita con una macchina taglia-cuci.
Capispalla e abbigliamento sportivo
Le giacche impermeabili, le giacche a vento e gli indumenti tecnici utilizzano l'interfodera non tessuta spunbond in PP perché non assorbe l'umidità e non si delamina se esposta a pioggia o condensa. L'interfodera deve inoltre tollerare la fusione a bassa temperatura in modo che la membrana impermeabile sul tessuto esterno non venga danneggiata.
Ricami e cuciture decorative
L'interfodera non tessuta funge anche da stabilizzatore del ricamo. I supporti in tessuto non tessuto a strappo, tagliati e solubili in acqua supportano il tessuto durante la cucitura ad alta velocità e quindi vengono rimossi o tagliati. Questa famiglia di prodotti è tecnicamente un tessuto non tessuto e condivide le stesse linee di produzione dell'interfodera, motivo per cui molti fornitori di accessori per indumenti si approvvigionano entrambi dallo stesso partner.
Come viene prodotta la controfodera non tessuta
Comprendere le fasi di produzione ti aiuta a risolvere i problemi di qualità in fabbrica. Il completo processo di produzione dell'interfodera non tessuta inizia con l'apertura e la pulizia delle fibre, poi segue questa sequenza:
- Formazione del web. Le fibre in fiocco pulite vengono cardate o disposte ad aria in un velo uniforme. I prodotti in filamenti come il PP spunbond vengono posati direttamente dall'estrusore.
- Legame. Il tessuto viene consolidato mediante uno dei metodi sopra descritti: saturazione del legante chimico, attivazione termica delle fibre a basso punto di fusione o agugliatura/cucitura meccanica.
- Rivestimento (per i tipi fusibili). Un adesivo termoplastico viene applicato secondo uno schema puntinato su un lato utilizzando una testa di rivestimento a punti o a dispersione. La dimensione e il passo dei punti vengono selezionati in base al tessuto esterno e alle condizioni di fusione.
- Finitura. Il velo rivestito passa attraverso una camera di essiccazione, quindi una calandra che fissa lo spessore e la levigatezza finali.
- Ispezione. Prima del taglio e dell'imballaggio, viene controllata l'uniformità del rivestimento, il peso del nastro e la resistenza alla trazione dei rotoli.
Un produttore rispettabile fornirà una scheda tecnica per ciascun rotolo, elencando i g/m², il tipo di rivestimento, la densità dei punti, la finestra di fusione, la percentuale di restringimento e la resistenza alla pelatura. Questi parametri dovrebbero apparire nella scheda tecnica che condividi con il tuo team di produzione.
Difetti comuni e come prevenirli
La maggior parte dei reclami relativi all'interfodera sono riconducibili a parametri di fusione o a specifiche errate dell'interfodera. La tabella seguente elenca i difetti riscontrati più spesso negli stabilimenti e le fasi pratiche di correzione.
| Difetto | Causa tipica | Correzione |
|---|---|---|
| Bolle o sacche d'aria | Pressione o tempo di fusione insufficienti; umidità sul tessuto esterno | Aumentare la pressione di 0,5 bar; prolungare il tempo di fusione di 3 secondi; preasciugare il tessuto |
| Punti adesivi visibili sul viso | Peso del rivestimento troppo elevato; la temperatura di fusione supera l'intervallo dell'adesivo | Specificare un peso di rivestimento inferiore; ridurre la temperatura di 10°C |
| Delaminazione dopo il lavaggio | Classe adesiva errata per l'etichetta di cura | Utilizzare adesivo PA per il lavaggio con acqua; Adesivo PES per lavaggio a secco |
| Arricciature sulle linee di cucitura | Restringimento dell'interfodera superiore rispetto al tessuto esterno | Richiedere l'interfodera pre-restringente; verificare i valori di ritiro sulla scheda tecnica |
| Sensazione di mano rigida e boardy | Peso della controfodera troppo alto per il tessuto esterno | Passare all'intervallo g/m² successivo inferiore e testare nuovamente la pellicola |
Considerazioni ambientali e di sostenibilità
Gli acquirenti e i team di conformità ora valutano i fornitori di interlining in base alle prestazioni ambientali, non solo al prezzo e ai tempi di consegna. Tre aree meritano attenzione quando si acquista l'interfodera non tessuta:
- Contenuto di fibre riciclate. Il poliestere riciclato e il cotone riciclato possono sostituire le fibre vergini in molte costruzioni di interfodera non tessuta senza un notevole cambiamento nelle prestazioni. Un prodotto realizzato con il 50-80% di fibra riciclata riduce l’impronta di carbonio incorporata dell’indumento.
- Opzioni idrosolubili. I prodotti non tessuti solubili in acqua fredda e solubili in acqua calda eliminano lo smaltimento degli scarti di supporto strappabili nelle operazioni di ricamo. Il supporto si dissolve completamente durante il processo di lavaggio, riducendo i rifiuti solidi in fabbrica e a livello del consumatore.
- Chimica dei leganti e degli adesivi. Alcune fodere non tessute con legame chimico si basano ancora su leganti a base di solventi. Chiedi al tuo fornitore formulazioni acriliche a base acqua o prive di solventi. Questi prodotti soddisfano requisiti più severi di gestione delle sostanze chimiche e migliorano la qualità dell'aria interna nelle sale di taglio.
 Fodera non tessuta con legame chimico per resistenza alle alte temperature Realizzata principalmente in poliestere con opzioni in viscosa, questa interfodera resiste alla cardatura ad alta temperatura fino a 260°C. È disponibile in diverse sensazioni e livelli di assorbenza, adatti alle fodere degli indumenti e ai materiali filtranti, e offre una temperatura di fusione più bassa per il risparmio energetico. Visualizza il prodotto →
Anche la fusione dell’energia fa parte dell’equazione. Le fodere con temperatura di fusione inferiore consentono di risparmiare elettricità e riducono il rischio di danni termici ai tessuti sensibili. Un fornitore in grado di dimostrare una qualità di rivestimento costante a 140°C anziché a 160°C offre un vantaggio misurabile in termini di sostenibilità nell'arco di un anno di produzione.
Domande frequenti
Qual è la differenza tra interfodera tessuta e non tessuta?
L'interfodera tessuta è prodotta intrecciando filati di ordito e di trama, che gli conferiscono una direzione della grana definita, un'elevata resistenza alla trazione e la capacità di sostenere tessuti pesanti come gli abiti di lana. L'interfodera non tessuta viene realizzata incollando direttamente le fibre; non ha grana, è più leggero e di minor costo, resiste allo sfilacciamento e si comporta allo stesso modo in ogni direzione. Per gli indumenti leggeri e di peso medio, l'interfodera non tessuta è solitamente la soluzione commerciale migliore.
È possibile utilizzare l'interfodera non tessuta su tessuti elasticizzati?
Sì, ma solo con la giusta costruzione. Un tessuto non tessuto standard con fissaggio chimico o termo-legante ha un'elasticità limitata e limiterà il movimento del tessuto. Per i tessuti elastici, specificare l'interfodera non tessuta con giunzione a punti o l'interfodera elastica in PP-TPU. Questi sono progettati per allungarsi con il tessuto e ritornare alle loro dimensioni originali, evitando bolle e distorsioni nei punti di stress come spalle e cinture.
Quale temperatura dovrei usare per fondere l'interfodera non tessuta?
Le fodere non tessute fusibili standard in poliestere e poliammide fondono bene a 140–160°C con un tempo di permanenza di 12–18 secondi e una pressione di 2–4 bar. Conferma sempre le impostazioni consigliate sulla scheda tecnica del fornitore ed esegui una prova con il tessuto esterno reale, poiché le tinture superficiali, le finiture e il contenuto di umidità influenzano la formazione del legame.
Perché il motivo della controfodera è visibile sulla parte anteriore del tessuto?
La trasparenza si verifica quando il peso della controfodera è troppo elevato per il tessuto esterno, quando il rivestimento adesivo è troppo pesante o quando la temperatura di fusione è superiore all'intervallo consigliato e l'adesivo si scioglie attraverso i pori. Passa a un'interfodera con una grammatura inferiore o a un rivestimento a punti più fine e riduci la temperatura di fusione in incrementi di 5°C finché il segno non scompare sotto una scatola luminosa.
Come posso calcolare il peso corretto dell'interfodera per un indumento?
Inizia con il peso del tessuto esterno in g/m². Per un drappeggio morbido e fluido, seleziona un'interfodera compresa tra il 30 e il 60% della grammatura del tessuto esterno. Per le aree che necessitano di una struttura definita, come colletti, polsini e cinture, seleziona il 70-100%. Quindi conferma fondendo un campione e valutando la sensazione al tatto e l'aspetto rispetto allo standard approvato.
L'interfodera non tessuta sopravvive a ripetuti lavaggi e lavaggi a secco?
Quando la classe adesiva è adattata al processo di cura, sì. L'adesivo in poliammide (PA) è lo standard per il lavaggio con acqua; L'adesivo in poliestere (PES) resiste ai solventi del lavaggio a secco. Anche la base della controfodera deve essere pre-ristretta a un livello compatibile con il tessuto esterno. Chiedi al tuo fornitore i valori di ritiro ed esegui un test di lavaggio su un campione fuso prima della produzione in serie.